FAQS

7 советов как выбрать сварочный дымоуловитель

Выбор оборудования для сварочного поста редко заканчивается сравнением производительности в каталоге. Сварочный дымоуловитель должен соответствовать типу сварки, размерам деталей и требованиям организации рабочего места. Дым виден не всегда. Однако мелкие частицы быстро перемещаются по цеху, оседают на инструментах и ​​перемещаются в зону движения оператора.

Практика промышленных мастерских показывает: лучше работает не самый мощный аппарат, а правильно установленная система. Важная оценка расстояния от сопла до источника дыма, направления потока воздуха и возможности перемещения вытяжного рукава. Для небольшого поста подойдёт компактная модель с локальным захватом. При серийной сварке потребуется более производительное решение с контролем фильтра загрузки.

Необходимо проверить паспортные данные, класс фильтра, уровень шума и доступность расходных элементов. Производительность следует учитывать рекомендации производителя, а не выбирать «с запасом» без расчета. Это не мелочь. Слишком слабая установка не под открытым небом, а слишком мощная защита от газовой защиты. В статье рассмотрено семь практических советов, которые помогут сравнить модели, избежать скрытых расходов и избежать поспешных покупок. Некоторые критерии трудно оценить по фотографиям. Поэтому перед заказом полезно посмотреть оборудование в работе и уточнить условия технического обслуживания.
7 советов как выбрать сварочный дымоуловитель

Классификация сварочных дымоуловителей: мобильные, стационарные и центральные.

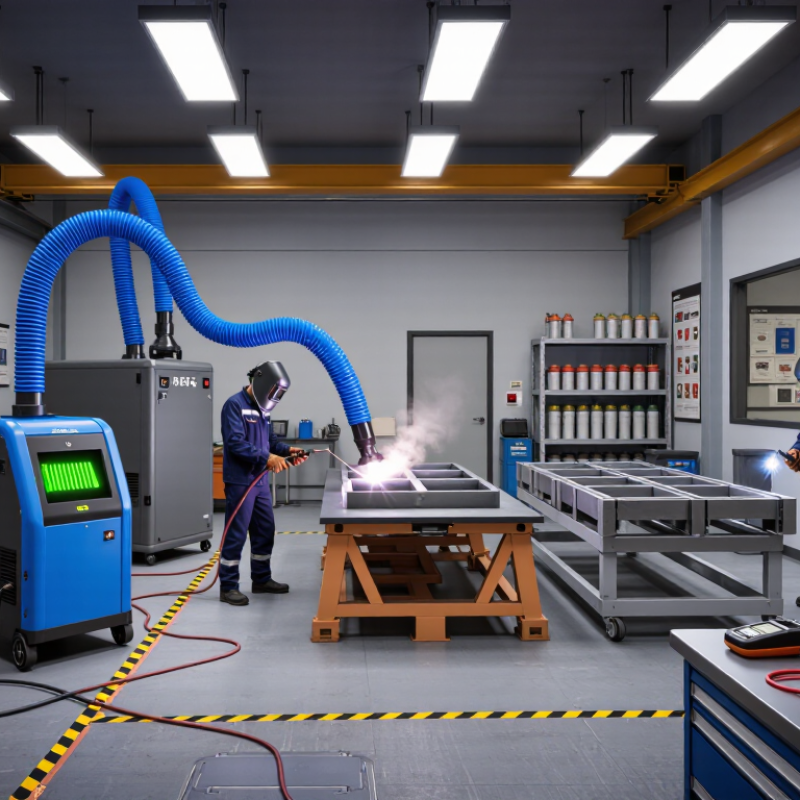
Сварочные дымоуловители повышаются на мобильных, стационарных и центральных системах. Мобильная установка подходит для ремонтных работ и небольших постов. Ее легко перемещать между зонами сварки. Проверьте длину вытяжного рукава и устойчивость колес. Слишком короткий ракурс учитывает эффективность захвата. Важная производительность, уровень шума и доступность фильтра. Я однажды недооценил расстояние до дуги. Дым быстро уходил в зону отдыха.

Стационарный дымоуловитель выбирается на постоянную почту. Он удобен при таком расположении оборудования. Перед покупкой измерьте высоту крепления и сделайте рабочую зону. Проверьте, можно ли быстро затвердеть или заменить фильтрующий элемент. Центральная система подходит цехам с несколькими постами. Воздух удаляется через сеть воздуховодов. Здесь особенно важны расчет сопротивления, балансировка потоков и запас производительности. Ошибка в проекте заметна не сразу. Позже часть постов начинает получать слабую тягу.

Ориентируйтесь на семь примерно следующим образом: тип работ, количество постов, расход воздуха, радиус захвата, фильтрация, шум и обслуживание. Для деталей из нержавеющей стали и окрашенных деталей уточните совместимость фильтра с загрязнениями от рук. Не полагайтесь только на паспортные цифры. Реальная эффективность зависит от положения конфорок, сквозняков и дисциплины оператора. Полезно проверить установку дымовым тестом после монтажа. Иногда более простая мобильная модель работает лучше процессорной системы.

Производительность отсоса: 800–1500 м³/ч и скорость захвата 0,5–1 м/с.

7 советов, как выбрать сварочный дымоуловитель

Производительность отсоса: 800–1500 м³/ч и скорость захвата 0,5–1 м/с.

При выборе дымоуловителя важно смотреть не только на мощность двигателя. Для локального удаления сварочного аэрозоля обычно считают производительность 800–1500 м³/ч. Этого запаса хватает на многие рабочие посты, если натяжной рукав расположен близко к дуге. Расстояние в 20–30 градусов уже заметно влияет на результат. Скорость захвата должна находиться примерно в пределах 0,5–1 м/с.

Проверьте паспортные данные и реальные замеры. Производитель может привести к расходу без учёта фильтра, рукава и сопротивления воздуховода. На примере значений иногда ниже. Это важный момент для размышлений. Измерение анемометром у входа в воронку помогает увидеть реальную картину. Слишком слабый поток выводит дым в открытое пространство, чрезмерный увеличивает шум и потребляет электроэнергию.

Советы: выберите регулируемую производительность. Учитывайте длину рукава, количество лент и состояние фильтра. Гофрированный рукав с резкими перегибами потока воздуха. Очищайте фильтр по индикатору перепада давления, а не только по внешнему виду. Проверьте, удобно ли перемещать воронку во время работы. Даже мощная система будет малоэффективной, если оператор отведет ее в сторону.

Фильтрация аэрозолей: HEPA H13 с эффективностью не менее 99,95%

При выборе сварочного дымоуловителя я смотрю не только на мощность вентилятора. Дым от дуги состоит из мелких аэрозольных частиц, определяющих качество фильтра. HEPA H13 должен выдерживать не менее 99,95% частиц при наиболее проникающем стандарте в соответствии с методом испытаний EN 1822. Это важно. Но одна цифра не описывает всю систему.

В связи с этим я проверяю расположение фильтра, уплотнение освещения и наличие протокола проверки. Даже качественный материал бесполезен, если воздух проходит через щель. Перед HEPA нужен предварительный фильтр для крупной пыли и металлических включений. При риске искр необходима отдельная искрозащитная мера. Улавливающую зону размещают близко к сварочной дуге. В противном случае загрязнение попадет в боковую зону. Не всегда больший расход воздуха обеспечивает защиту.

При рассмотрении оборудования мониторю индикатор перепада давления, доступности замены и постоянного потока воздуха при настройке. Забитый фильтр снижает производительность. Открытая дверца при обслуживании может поднять накопительную пыль. Здесь легко ошибиться. Я бы не ограничился только надписью «99,95%»: запросите протокол, срок службы и выполните безопасную замену. Некоторое снижение эффективности из-за неправильной установки недооценивают. Это слабое место стоит перепроверить непосредственно в цехе.

Расчёт зоны захвата: расстояние от источника не более 300–400 мм.

При выборе сварочного дымоуловителя критическая граница зоны захвата. Расстояние от сопла или сварочной дуги до вытяжного отверстия желательно держать в пределах 300–400 мм. Дальнейшая эффективность быстро падает. Поток воздуха рассеивается, дым уходит в переднюю зону оператора.

Практический ориентир подтверждает рекомендации по охране труда, технике безопасности и охране окружающей среды (HSE) в зарубежных странах по вытяжной вентиляции и методике испытаний по стандарту ISO 21904-1:2020. Они требуют оценить не только производительность вентилятора, но и фактическое улавливание источника. Для большинства ручных работ рабочая скорость захвата воздуха около 0,5–1,0 м/с. Точное значение зависит от теплового подъёма, положения детали и поперечных потоков.

Важно измерить реальную дистанцию ​​рулеткой. Не «примерно». При сварке слишком крупной рамы положение рук часто меняется, поэтому неподвижная зона может оказаться далеко. Гибкий рукав обычно удобен, но его нужно приспособить к меньшему движению. Это неудобно, чтобы увеличить выбросы дыма. Неидеальное решение — установить потолочный вентилятор и забыть о геометрии: увеличение шума, захват у дуги одинаково может оказаться всё слабым. Проверяйте систему дымовым тестом и контролируйте расход воздуха после загрязнения фильтра.

7 советов по выбору вытяжного устройства для сварочных дымов: Расчет зоны улавливания — Соблюдайте расстояние от источника в пределах 300–400 мм.
Практические данные по выбору систем местной вытяжной вентиляции, используемых при выполнении обычных ручных сварочных работ.
Нет. Критерии отбора Типичное значение или диапазон Практические рекомендации Точка проверки
1 Расстояние захвата Предпочтительное значение: 150–300 мм; максимальное значение для многих применений с подвижными манипуляторами: 400 мм. Расположите защитный кожух как можно ближе к сварочному факелу, не загораживая при этом оператора, горелку или заготовку. Эффективность захвата резко снижается с увеличением расстояния. Измерьте расстояние от отверстия вытяжного колпака до точки образования испарений, а не до края верстака.
2 Процесс сварки TIG: приблизительно 500–800 м³/ч
MIG/MAG: приблизительно 700–1000 м³/ч
Ручная дуговая сварка металла: приблизительно 800–1200 м³/ч
Выберите расход воздуха в зависимости от процесса, типа электрода или проволоки, сварочного тока, расхода защитного газа и геометрии вытяжного шкафа. Чем выше образование дыма, тем, как правило, требуется больший расход воздуха или более эффективное положение вытяжного шкафа. Убедитесь, что номинальный расход воздуха соответствует фактическому рабочему сопротивлению, а не только номинальному расходу вентилятора в свободном пространстве.
3 Скорость захвата Обычно начальный диапазон скорости в зоне улавливания дымовых газов составляет примерно 0,5–1,0 м/с. Используйте нижний предел для стабильного, низкоэнергетического выделения дымовых газов, а верхний — там, где поперечная тяга, тепловые потоки или более интенсивная сварка нарушают образование дымового шлейфа. Проверьте работоспособность системы с помощью визуализации дымом или измерения расхода воздуха в отверстии вытяжного колпака.
4 Дизайн капота и подлокотников Регулируемый вытяжной рукав с диаметром кожуха обычно составляет 160–250 мм. Выберите колпак, который можно расположить непосредственно над или рядом с источником дыма. Гибкий кронштейн с достаточной длиной действия часто оказывается эффективнее, чем большой колпак, расположенный слишком далеко. Стрела должна удерживать свое положение и позволять оператору удерживать защитный кожух в пределах зоны захвата 300–400 мм.
5 Потери воздушного потока Учитывайте сопротивление, создаваемое длиной воздуховода, изгибами, фильтрами, заслонками и формой вытяжного колпака. Используйте плавные каналы воздуховода и избегайте резких изгибов. Загрязненный фильтр или воздуховод недостаточного диаметра могут снизить реальный поток воздуха, даже если двигатель вентилятора имеет правильную номинальную мощность. Сравните измеренный расход воздуха с требуемым рабочим значением после установки фильтра и воздуховодов.
6 Эффективность фильтрации Используйте систему фильтрации, подходящую для удаления мелких частиц сварочного материала и обрабатываемых металлов. Выбор типа фильтрации зависит от размера частиц, содержания нержавеющей стали или материалов с покрытием, наличия масляного тумана и требуемой схемы подачи чистого воздуха. В некоторых случаях может потребоваться защита от искр. Проверьте засоренность фильтра, перепад давления, доступ для замены и возможность законного возврата очищенного воздуха в рабочее пространство.
7 Черновики и схема работы Избегайте движения воздуха, которое вытесняет дымовой шлейф из вытяжного колпака. Не допускайте, чтобы двери, вентиляторы, струи сжатого воздуха и диффузоры подачи воздуха направляли поток воздуха в зону сварки. Если поперечные сквозняки устранить невозможно, повысьте эффективность улавливания воздуха за счет более близкого расположения вытяжного колпака или его закрытия. Протестируйте систему в обычных условиях цеха, включая находящееся рядом оборудование и открытые двери.
Важно: указанные значения расхода воздуха представляют собой типичные предварительные диапазоны и не заменяют собой проектирование вентиляции с учетом особенностей объекта. Окончательный выбор должен основываться на процессе сварки, материалах, геометрии вытяжного колпака, сопротивлении воздуховода, применимых пределах воздействия вредных веществ на рабочем месте и проверке расхода воздуха на объекте.

Безопасность и эксплуатация: EN ISO 21904, контроль заполнения фильтра и уровень шума до 70 дБА.

Следствием сварочного дымоуловителя являются реальные условия, а не только мощность двигателя. EN ISO 21904 устанавливает требования к локальной вытяжной вентиляции и эффективности улавливания. Важна скорость захвата, положение сопла и стабильный мировой поток. Ошибка в нескольких аспектах уже защищает защиту. МАИР в монографии №118 классифицировало сварочные аэрозоли как канцерогенные для человека, поэтому вытяжка должна работать в течение всего времени операции.

Совет: найдите датчик перепада давления или электронный контроль заполнения фильтра. При росте сопротивления система должна подать сигнал, а не просто мигнуть индикатором. Результат стоит проверить замерами расхода воздуха. Одних обозначений «высокая производительность» недостаточно. Фильтр нельзя менять только по календарю: его ресурс зависит от металла, проволоки, режима сварки и ежедневной нагрузки.

Шум до 70 дБА — разумный ориентир для длительной работы, но это не универсальная граница безопасности. Выравнивайте уровень по одинаковому стандарту измерений и на рабочем расстоянии. Громкий вентилятор утомляет, нарушает слух аналога и может спровоцировать неисправности. В отчётах НИОСХ по сварочным процессам отдельно подчёркивается необходимость сочетать местную вытяжку, обслуживание и контроль условий труда. Иногда оператор отодвигает слишком много удобств. Это внешний фактор, его внешний вид.